





Kako orijentacija tkanja karbonskih vlakana mijenja ponašanje pri udaru
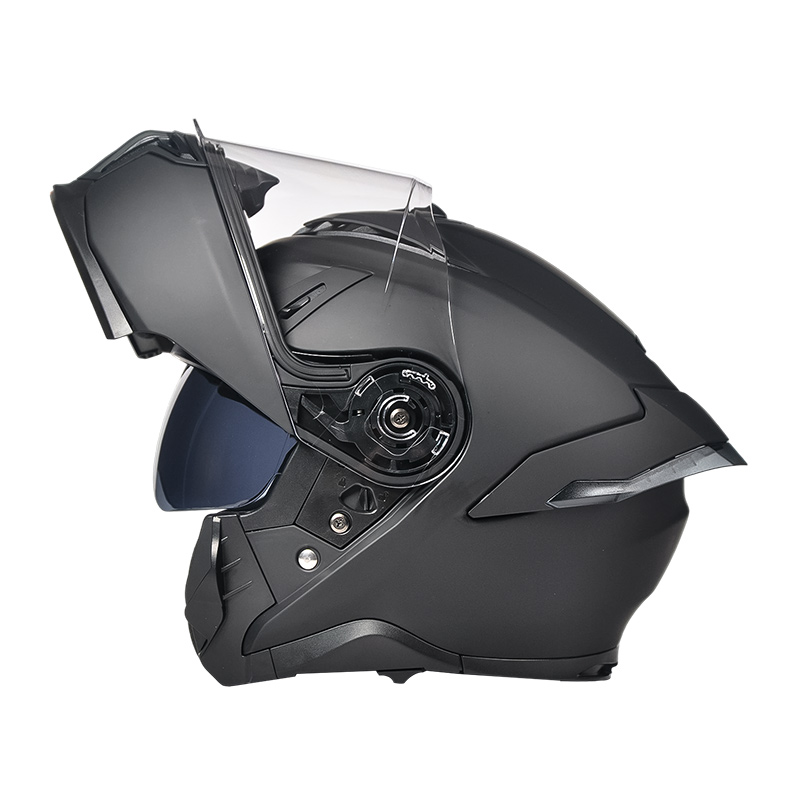
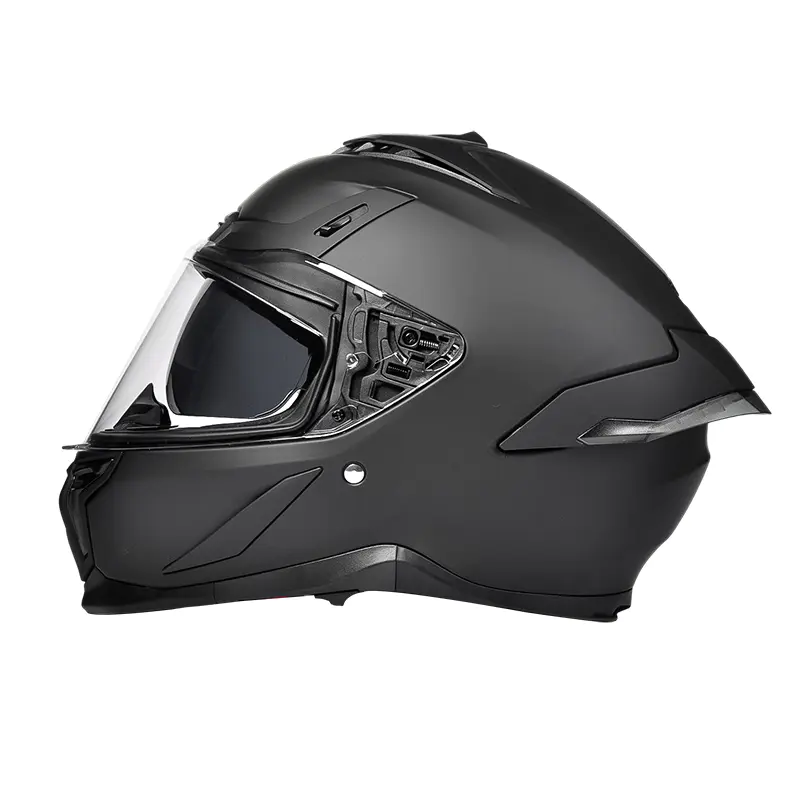
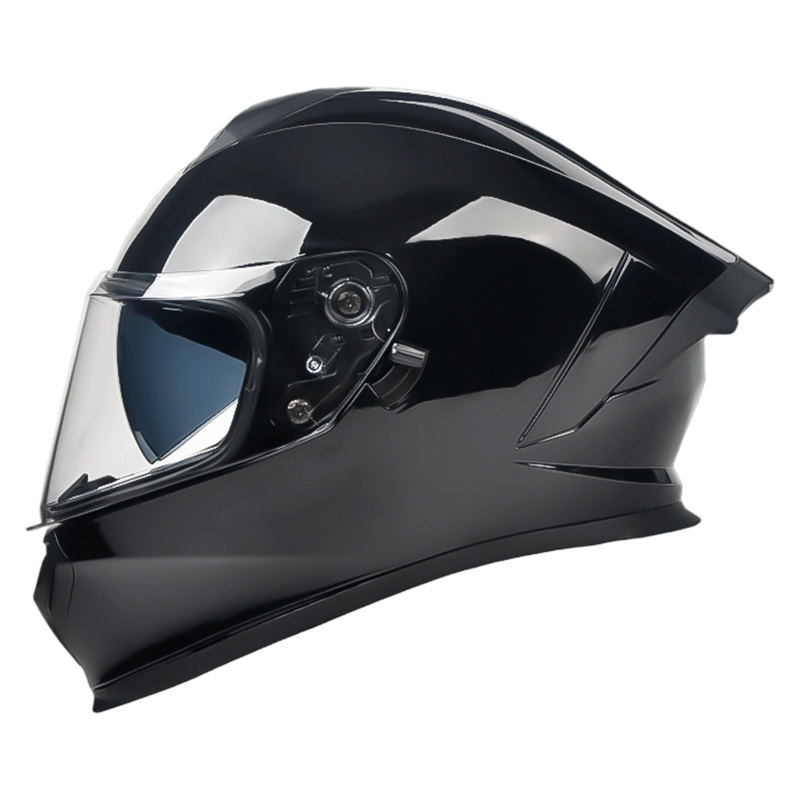
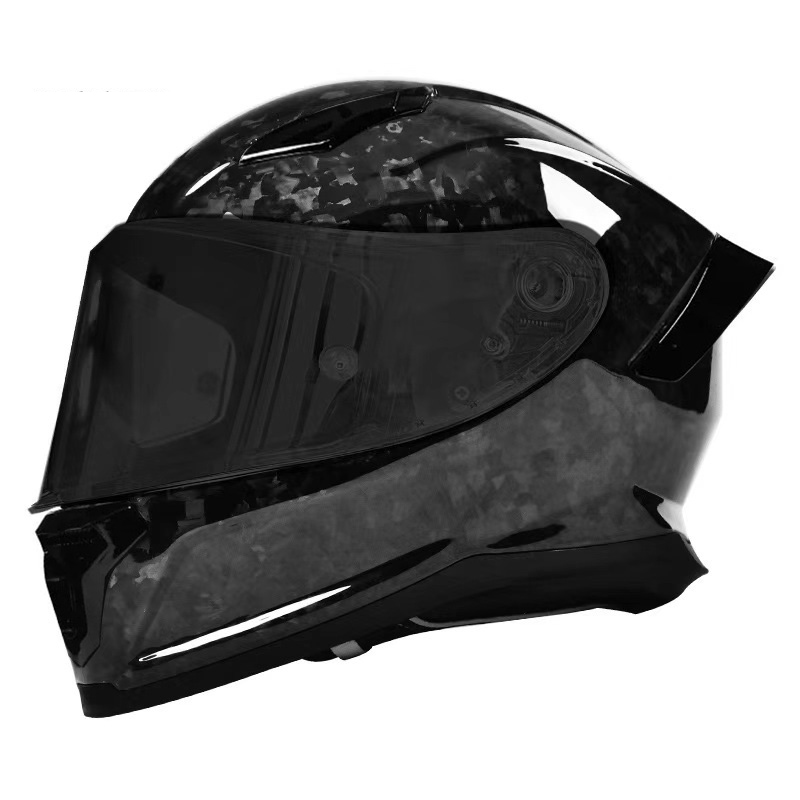
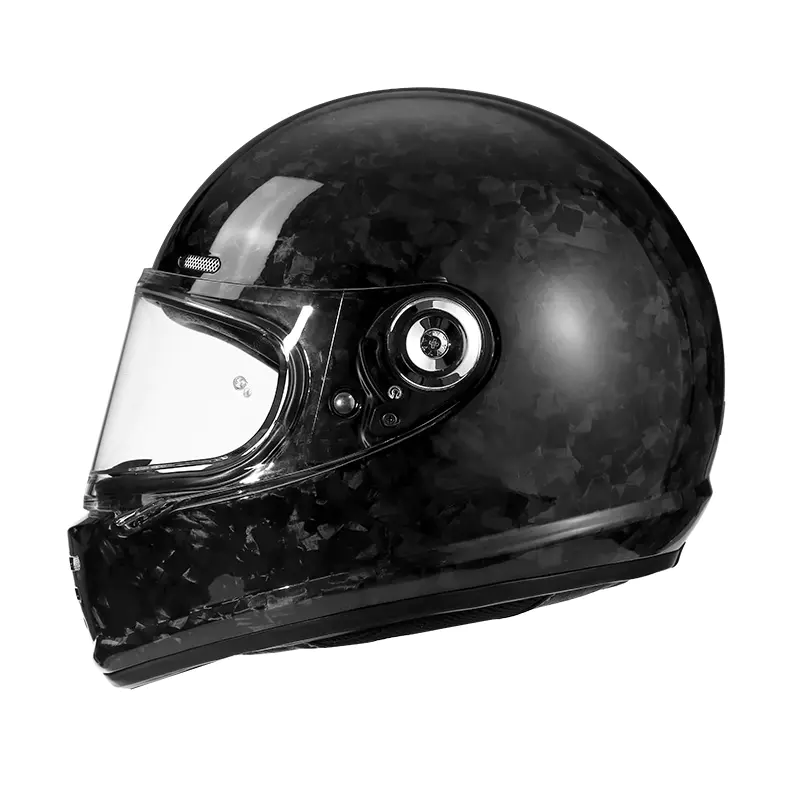
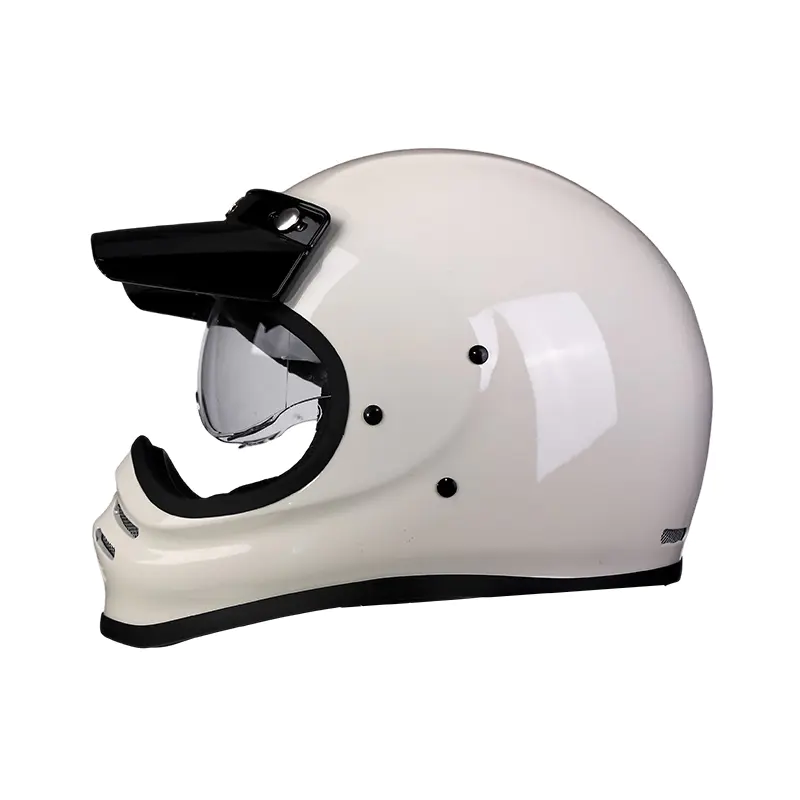
Shanghai Weijue Industry Co., Ltd pristupa odlaganju ugljika kao odluci strukturalnog inženjeringa, a ne kozmetičkoj. u a Kaciga od karbonskih vlakana , smjer tkanja — 0/90 stupnjeva nasuprot 45 stupnjeva — određuje kako energija udarca putuje preko školjke. Polaganje 0/90 dobro se odupire izravnoj kompresiji, što je korisno preko krune, dok pomak od 45 stupnjeva bolje podnosi posmična opterećenja, što je važnije oko područja sljepoočnice i čeljusti gdje udarci često dolaze pod kutom, a ne ravno. Proizvođači koji koriste jednolično tkanje preko cijele ljuske obično optimiziraju brzinu proizvodnje, a ne distribuciju udara, budući da pravo višesmjerno slaganje zahtijeva ručno postavljanje listova tkanine u različitim orijentacijama po zonama.
Omjer smole i vlakana je druga varijabla o kojoj se kupci rijetko pitaju. Previše smole povećava težinu bez dodavanja čvrstoće, dok premalo ostavlja suhe mrlje koje pucaju pod opterećenjem. Pravilno izliječen Motociklistička kaciga od karbonskih vlakana školjka se obično nalazi u omjeru vlakana i smole 60:40 po težini, a ovu brojku vrijedi zatražiti izravno od bilo kojeg dobavljača tijekom revizije kvalitete.
- 0/90 stupnjeva tkanja: jače protiv izravnog udarca krunom
- Tkanje pod kutom od 45 stupnjeva: bolja otpornost na smicanje u zonama sljepoočnice i čeljusti
- Stvrdnjavanje u autoklavu pod pritiskom smanjuje zračne džepove u usporedbi s stvrdnjavanjem u otvorenom kalupu
Kontrola debljine stijenke kod ABS injekcijskog prešanja
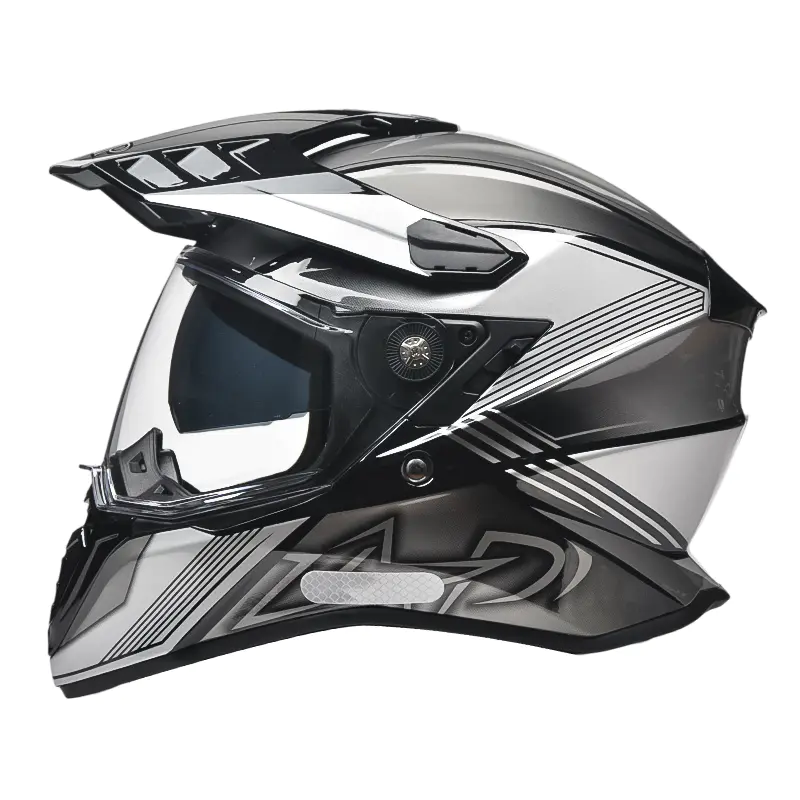
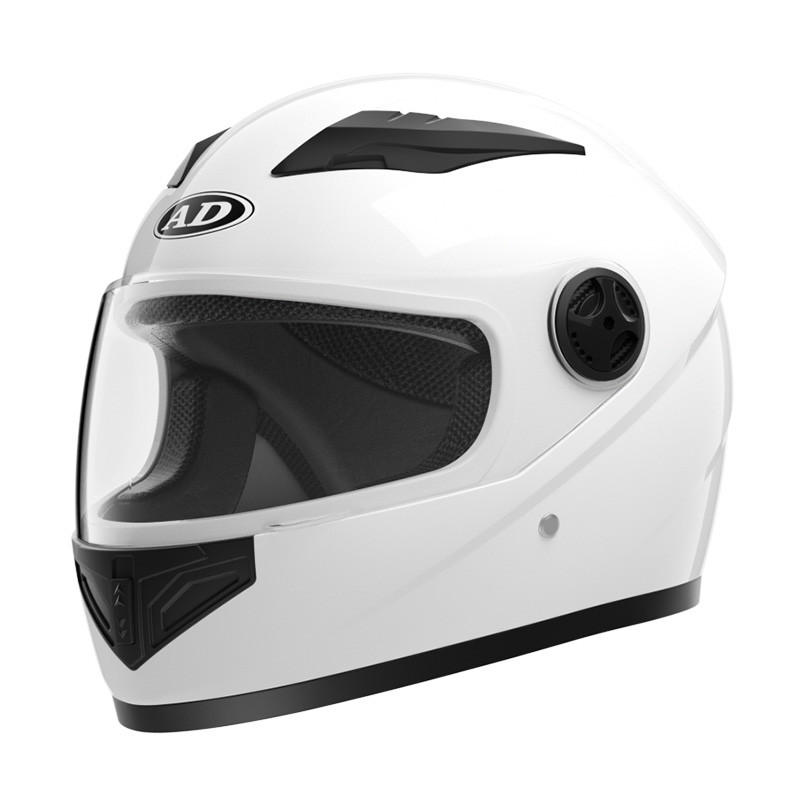
An ABS motociklistička kaciga školjka živi ili umire na temelju konzistencije plijesni, a ne samo na stupnju sirovine. Injekcijsko prešanje oslanja se na održavanje ravnomjerne debljine stjenke preko cijele školjke — obično u rasponu od 3 do 4 mm — jer svaka zona koja se hladi brže od okolnog materijala stvara unutarnje točke naprezanja koje se nazivaju tragovi udubljenja, što slabi otpornost na udar upravo u područjima koja vozači ne mogu vidjeti izvana. Temperatura kalupa, tlak ubrizgavanja i vrijeme hlađenja moraju ostati unutar uskih tolerancija serija za serijom, zbog čega jeftinije operacije alata često pokazuju nedosljedne rezultate čak i kada se koristi isti stupanj ABS smole kao kod proizvođača više klase.
Kupci koji ocjenjuju dobavljača ABS kaciga trebali bi se raspitati o broju šupljina u kalupu i ispitivanju konzistencije sačme, a ne samo o nazivu robne marke smole, budući da dvije kacige izrađene od identičnog sirovog materijala mogu raditi vrlo različito ovisno o tome koliko je čvrsto proces ubrizgavanja kontroliran od serije do serije. Ovo je također mjesto gdje Shanghai Weijue Industry Co., Ltd ulaže velika sredstva, provjerava debljinu ljuske na licu mjesta na svakoj proizvodnoj seriji umjesto da se oslanja samo na uzorkovanje prije proizvodnje.
Raspodjela težine i zamor vrata tijekom dugih vožnji
Ukupna težina kacige privlači najviše pozornosti u popisima proizvoda, ali raspodjela težine oko glave važnija je za umor vozača na vožnji duljim od dva sata. Kaciga s težinom koncentriranom prema naprijed - uobičajena kod modela s teškim štitnicima za lice ili ventilacijskim otvorima postavljenim prema naprijed - stvara više naprezanja vrata prema naprijed nego kaciga iste ukupne težine s masom ravnomjerno raspoređenom oko školjke. Ovo je jedna od praktičnih prednosti koje konstrukcija od ugljičnih vlakana nudi u odnosu na ABS: za istu debljinu školjke potrebnu da prođe ispitivanje udarca, ugljična vlakna obično štede 150 do 200 grama, a ta ušteda na težini najviše je vidljiva u smanjenom zamoru vrata tijekom dugotrajne vožnje autocestom, a ne u bilo kojem pojedinačnom broju specifikacije.
Gdje je razlika u težini zapravo bitna
- Održane brzine na autocesti gdje otpor vjetra povećava okretni moment na vratu
- Vožnja stazom s čestim pomicanjem glave provjeravanjem ogledala i mrtvih kutova
- Višesatne rute obilaska gdje kumulativni umor utječe na vrijeme reakcije
Usklađivanje materijala školjke s volumenom narudžbe i pozicioniranjem cijene
Odluka između nabavke linije kaciga od ugljičnih vlakana i linije kaciga od ABS-a obično se svodi na usklađivanje proizvodne ekonomije s ciljnom maloprodajnom linijom, umjesto da jedan materijal bude univerzalno "bolji". Slaganje ugljika je radno intenzivno i ne smanjuje troškove kao što to čini brizganje pri velikim količinama, tako da ima smisla za vrhunske linije proizvoda s manjim brojem jedinica. ABS kalupljenje, nasuprot tome, postaje isplativije kako se povećava obujam narudžbe, jer se troškovi alata raspoređuju na veću seriju.
| Faktor | Motociklistička kaciga od karbonskih vlakana | ABS motociklistička kaciga |
|---|---|---|
| Metoda proizvodnje | Ručno polaganje, sušeno u autoklavu | Injekcijski prešani |
| Troškovna učinkovitost u razmjerima | Sporo se poboljšava s volumenom | Naglo se poboljšava s volumenom |
| Tipično pozicioniranje | Premium, manji broj jedinica | Srednji raspon, visoka glasnoća |
Budući da se strukture narudžbi jako razlikuju ovisno o tržištu, u tvrtki Shanghai Weijue Industry Co., Ltd paralelno vodimo liniju kaciga od ugljičnih vlakana i liniju kaciga od ABS-a, tako da kupci mogu uskladiti materijal školjke sa svojom cjenovnom kategorijom bez mijenjanja dobavljača između asortimana proizvoda.